Ratgeber
Teileabstand und Randabstand: was Sie einstellen und was die Prüfung misst
Der Teileabstand ist der lichte Abstand zwischen zwei benachbarten Teilen auf der Tafel. Der Randabstand ist der lichte Abstand zwischen einem Teil und dem Tafelrand. Beide hängen vom Verfahren und von der Blechstärke ab, beide kosten Material, und Nest&Quote misst beide auf jeder Tafel nach, die es nestet. Dieser Ratgeber zeigt, mit welchen Werten Sie anfangen, wie die beiden Werte die Materialausnutzung bestimmen und was jede Zahl in der Prüfung bedeutet.
Was Teileabstand und Randabstand genau messen
- Teileabstand: der kürzeste Abstand zwischen den Konturen zweier Teile. Er gilt auch in Ausschnitten: Ein kleines Teil, das im Loch eines größeren genestet ist, hält denselben Abstand zur Kante dieses Lochs.
- Randabstand: der kürzeste Abstand eines Teils zu einer der vier Tafelkanten. Nest&Quote verwendet einen Wert für alle vier Seiten.
Gemessen wird beides an den Konturen, so wie sie gezeichnet sind. Die Schnittfugenkorrektur kommt später, in den Schneidwegen, denen von Nest&Quote oder Ihres CAM: Dann läuft jeder Außenschnitt knapp außerhalb seines Teils und nimmt einen Streifen in der Breite der Schnittfuge weg. Der Steg, der zwischen zwei Teilen stehen bleibt, ist deshalb um zwei Schnittfugenbreiten schmaler als der Teileabstand. Bei 10 mm Teileabstand und einer Schnittfuge von beispielsweise 2 mm bleiben 6 mm Steg.
Beträgt der Abstand genau eine Schnittfugenbreite, teilen sich zwei Nachbarn einen einzigen Schnitt. Das ist Common-Line-Schneiden, und Nest&Quote nutzt es nicht: Jedes Teil hält den vollen Teileabstand zu seinen Nachbarn.
Jedes Verfahren braucht seinen eigenen Abstand
Laser
Die Schnittfuge ist schmal. Den Abstand bestimmt deshalb weniger der Schnitt selbst als das, was um ihn herum passiert. Bei dünnem Blech kann sich ein schmaler Steg unter der Wärme verziehen, und ein kleines Teil, das sich aufstellt, kann den Schneidkopf treffen. Bei dickerem Blech heizen eng beieinander liegende Schnitte den Steg dazwischen auf, und der zweite Schnitt fällt schlechter aus als der erste.
Plasma
Die Schnittfuge ist breiter, und die Wärme geht tiefer ins Blech. Jede Außenkontur beginnt mit einem Einstich und einer Anfahrfahne, beide im Teileabstand, und ein Plasma-Einstich wirft flüssiges Metall aus. Der Abstand muss die Anfahrfahne aufnehmen und den Einstich vom nächsten Teil fernhalten. Beim Plasmaschneiden sind die Abstände deshalb größer als beim Laser in derselben Blechstärke.
Wasserstrahl
Hier entsteht keine Wärme, also auch keine Wärmeeinflusszone, die Sie einrechnen müssten. Den Abstand bestimmen die Schnittfuge, die Anfahrfahne und die Art, wie der Strahl in dickem Blech nachläuft und breiter wird. Teile, die sich lösen, können im Becken kippen und die Düse treffen; das Restgitter muss deshalb steif bleiben.
CNC-Fräse
Die Schnittfuge ist hier der volle Fräserdurchmesser. Bei einem Abstand von genau einem Fräserdurchmesser laufen die Schnitte zweier Nachbarn in derselben Nut; bei weniger fräst das Werkzeug ins nächste Teil. In der Regel geben Betriebe noch etwas Luft dazu, für die Späne und für kleine Teile, die verrutschen, sobald das Vakuum sie nicht mehr hält.
Je dicker das Material, desto größer der Abstand
Dickeres Material braucht länger für den Einstich und bringt bei Laser und Plasma eine breitere Schnittfuge und mehr Wärme mit sich. Der Teileabstand wächst deshalb mit der Blechstärke. Nach unten gibt es auch bei dünnem Blech eine Grenze: Bei weniger als etwa 2 mm Teileabstand kann der Steg zwischen den Teilen zu schwach werden, um seine Form zu halten.
Ausgangswerte für den ersten Probeschnitt
Die folgenden Bereiche sind Ausgangswerte, keine Regeln, und es sind auch nicht die Werte, die Nest&Quote vorschlägt. Welcher Wert passt, entscheiden die Schneidtabellen Ihrer Maschine, Ihr Schneidgas oder Abrasiv, Ihre Düse oder Ihr Fräser und eine Probetafel.
| Verfahren und Blechstärke | Teileabstand zum Einstieg | Randabstand zum Einstieg |
|---|---|---|
| Laser, Blech bis 3 mm | 2 bis 5 mm | 5 bis 10 mm |
| Laser, dickeres Blech | etwa die Blechstärke | 5 bis 10 mm |
| Plasma, Blech bis 3 mm | 5 bis 8 mm | 10 bis 20 mm |
| Plasma, Blech bis 15 mm | 8 bis 10 mm | 10 bis 20 mm |
| Plasma, Blech über 15 mm | ab 15 mm | 10 bis 20 mm |
| Wasserstrahl | etwa 5 mm, bei dickem Blech mehr | etwa 12 mm, mehr, wo Spannmittel sitzen |
| CNC-Fräse | Fräserdurchmesser plus etwas Luft, bis zum doppelten Fräserdurchmesser | etwa 10 mm, mehr, wo Schrauben oder Spannmittel die Platte halten |
Schneidet ein Wert auf Ihrer Maschine saubere Teile, ist er der richtige, ganz gleich, was in dieser Tabelle steht.
Wozu der Randabstand da ist
Der Randabstand hält die Teile von dem Bereich der Tafel fern, auf den Sie sich nicht verlassen können: Kanten, die nicht gerade oder nicht rechtwinklig sind, eine Tafel, die nicht genau am Nullpunkt der Maschine liegt, und die Zone, in der Spannpratzen oder Gewichte sie halten. Nest&Quote verwendet einen Randabstand für alle vier Seiten. Tragen Sie also den Wert ein, den die ungünstigste Seite braucht.
Der Randabstand entscheidet außerdem, auf welche Tafelformate ein Teil passt. Ein Teil, das an seiner schmalen Seite 1475 mm misst, lässt auf einer 1500 mm breiten Tafel Platz für 10 mm Randabstand, aber nicht für 15 mm. Haben Sie auch eine breitere Tafel im Lager, führt Nest&Quote das 1500 mm breite Format bei 15 mm als nicht möglich und nennt das Teil, das breiter ist als die Tafel. Ist ein Teil für jedes Format im Lager zu breit, bleibt es außen vor und erscheint unter Nicht genestet.
Was der Abstand an Material kostet
Beim Nesting, also der Verschachtelung der Teile auf der Tafel, trägt jedes Teil rundum den halben Teileabstand mit sich. Der Abstand kostet also bei jedem Teil des Auftrags Material. Das Plasma-Beispiel aus der Demo: 80 Teile aus S235 in 6 mm auf einer Tafel 1500 × 3000 mm, 10 mm Randabstand. Hier wurde es mit derselben Nesting-Engine bei drei Teileabständen neu genestet:
| Teileabstand | Materialverbrauch | Materialausnutzung | Restblech |
|---|---|---|---|
| 6 mm | 3,15 m² | 80,8 % | 902 × 1500 mm |
| 10 mm, der Abstand der Demo | 3,34 m² | 76,0 % | 771 × 1500 mm |
| 15 mm | 3,42 m² | 74,3 % | 719 × 1500 mm |
Alle drei bestehen jede Prüfung. Gehen Sie von 10 auf 6 mm, sparen Sie 0,20 m² Blech, bei 6 mm Blechstärke rund 9 kg. Mit 15 mm verbrauchen Sie 0,08 m² mehr, rund 4 kg. Materialausnutzung heißt hier: der Anteil des verbrauchten Materials, der zu Teilen wurde; das Ergebnis zeigt ihn bei jedem Auftrag ganz oben. Ob Ihr Brenner mit 6 mm Abstand sauber schneidet, zeigt die Maschine, nicht das Nest.
Am meisten kostet der Abstand bei kleinen Teilen, denn ein kleines Teil hat viel Kontur im Verhältnis zu seiner Fläche. Ein rechteckiges Teil belegt seine eigene Größe plus einen Teileabstand in jeder Richtung:
| Teil | Platzbedarf bei 3 mm Abstand | bei 6 mm Abstand | Zunahme |
|---|---|---|---|
| 40 × 80 mm | 43 × 83 mm | 46 × 86 mm | 10,8 % |
| 420 × 260 mm | 423 × 263 mm | 426 × 266 mm | 1,9 % |
Auch der Randabstand kostet Material, und zwar auf jeder Tafel. Rund um eine volle Tafel 1500 × 3000 mm belegt ein Randabstand von 5 mm 0,045 m², also 1,0 % der Tafel; bei 10 mm sind es 2,0 %, bei 20 mm 4,0 %. Auf einer nur teilweise belegten letzten Tafel zählt Nest&Quote das Material bis zum letzten Teil plus einen Randabstand; der Rest bleibt als Restblech erhalten.
Aus dem Materialverbrauch wird die Materialzeile der Kalkulation berechnet. Der Teileabstand, den Sie einstellen, schlägt sich damit im Preis nieder. Was dieses Material wiegt: Blechgewicht berechnen.
Stellen Sie also den kleinsten Abstand ein, bei dem Ihre Maschine saubere Teile schneidet. Ein Abstand, bei dem sie das nicht schafft, spart kein Material: Das Teil, das sich verzieht oder aufstellt, muss neu geschnitten werden.
Die Prüfung, Zahl für Zahl
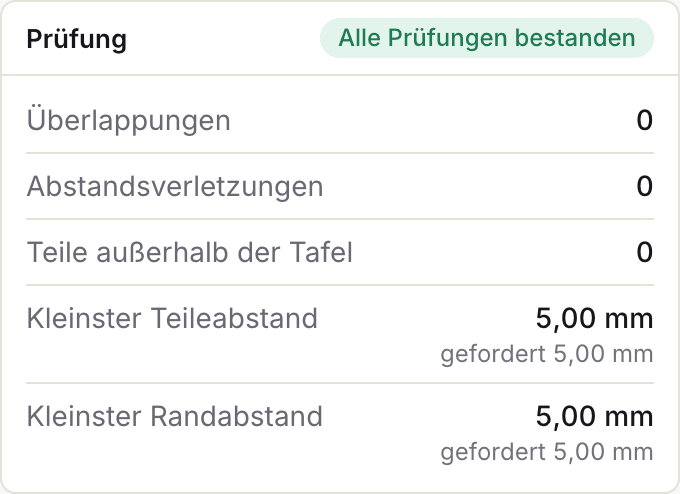
Nachdem die Suche die Teile platziert hat, wird jede Tafel noch einmal vermessen, an den echten Teilekonturen und getrennt vom Nesting. Der Reiter jeder Tafel nennt ihre Belegung; unter der Tafel stehen kleinster Abstand, Randabstand, die Zahl der Überlappungen und Geprüft oder Prüfung fehlgeschlagen. Das Feld „Prüfung“ daneben führt fünf Zahlen für diese Tafel auf, und oben im Feld steht, ob alle Tafeln bestehen.
Überlappungen
Die Zahl der Teilepaare, deren Konturen sich berühren oder schneiden. Hier sollte 0 stehen. Eine Tafel mit Überlappung lässt sich so, wie sie genestet ist, nicht schneiden.
Abstandsverletzungen
Die Zahl der Teilepaare, die enger beieinander liegen als der eingestellte Teileabstand. Bestanden heißt 0. Liegt der kleinste Teileabstand unter dem geforderten Wert, ist diese Zahl größer als 0, außer die Teile berühren sich: Dann zählen sie als Überlappung, und der kleinste Teileabstand steht auf 0,00 mm.
Teile außerhalb der Tafel
Die Zahl der Teile, deren Kontur über den Tafelrand hinausgeht. Bestanden heißt 0. Ein Teil, das auf der Tafel liegt, aber zu nah am Rand, zählt hier nicht; es zeigt sich beim kleinsten Randabstand.
Kleinster Teileabstand
Der kürzeste gemessene Abstand zwischen zwei benachbarten Teilen der Tafel, auf ein Hundertstel Millimeter, daneben Ihr Teileabstand als gefordert. Bei einem dichten Nest entspricht er meist genau dem geforderten Wert, weil die Teile zusammengeschoben werden, bis sie genau einen Teileabstand von ihren Nachbarn entfernt liegen. Im Plasma-Beispiel steht dort 10,00 mm, gefordert 10,00 mm. Ein Strich bedeutet, dass kein Teilepaar nah genug beieinander liegt, um gemessen zu werden: Kein Teil liegt näher als der geforderte Abstand plus 2 mm an einem anderen, etwa auf einer Tafel mit nur einem Teil.
Kleinster Randabstand
Der kürzeste Abstand eines Teils zu einer Tafelkante, daneben Ihr Randabstand als gefordert. Bestanden ist die Prüfung, wenn der Wert nicht kleiner ist als der geforderte. Als einzige Prüfung wird sie nach einem Abstand beurteilt, nicht nach einer Anzahl. Für die Rundung lässt sie 0,01 mm Spielraum: Ein Randabstand, der 4,999 mm bei geforderten 5 mm misst, erscheint als 5,00 mm und besteht.
Wenn eine Prüfung fehlschlägt
Eine Tafel gilt als Geprüft, wenn Überlappungen, Abstandsverletzungen und Teile außerhalb der Tafel alle bei 0 liegen und der kleinste Randabstand mindestens den geforderten Wert erreicht. Ist eine dieser Bedingungen nicht erfüllt, steht an der Tafel Prüfung fehlgeschlagen, und oben im Feld steht Prüfungen fehlgeschlagen.
Nest&Quote bevorzugt ein Tafelformat, auf dem alle Teile Platz finden und alle Prüfungen bestanden sind. Gelingt das auf keinem Format, erhalten Sie trotzdem ein Nest, zusammen mit den Werten, die nicht passen: Eine Tafel, die eine Prüfung nicht besteht, ist mit Prüfung fehlgeschlagen markiert, und Teile, die keinen Platz gefunden haben, zeigen sich unter Platziert. Schneiden Sie keine Tafel, die mit Prüfung fehlgeschlagen markiert ist. Das Feld zeigt, welche Prüfung fehlgeschlagen ist und um wie viel, aber nicht, welche Teile betroffen sind. Nesten Sie den Auftrag neu, und wenn die Tafel weiterhin nicht besteht, schreiben Sie uns.
So stellen Sie die Abstände in Nest&Quote ein
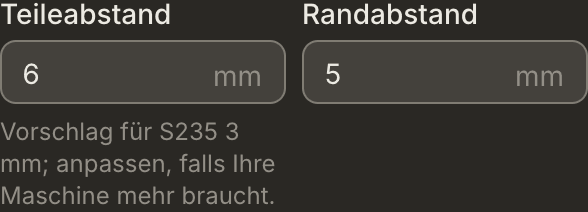
Wenn Sie einen Auftrag anlegen, ist der Teileabstand mit einem Vorschlag für Werkstoff und Blechstärke vorbelegt, mit einem Hinweis wie „Vorschlag für S235 6 mm; anpassen, falls Ihre Maschine mehr braucht.“ Der Randabstand ist mit einem Standardwert vorbelegt. Der Vorschlag beruht nur auf Werkstoff und Blechstärke: Ihre Maschine und Ihr Schneidverfahren kennt er nicht. Beide Werte können Sie im Auftrag ändern, und jede Tafel wird gegen die Werte geprüft, die Sie eingetragen haben.
Häufige Fragen
Wie viel Abstand sollte zwischen den Teilen bleiben?
So wenig, wie Ihre Maschine für saubere Teile braucht. Starten Sie mit den Bereichen oben, schneiden Sie eine Probetafel, und vergrößern Sie den Abstand, wenn sich Stege verziehen, Teile aufstellen oder Einstiche Spuren am Nachbarteil hinterlassen.
Kann ich mit gemeinsamen Schnittkanten nesten?
Nein. Nest&Quote legt keine Teile auf eine gemeinsame Schnittkante: Jedes Teil hält den eingestellten Teileabstand zu seinen Nachbarn, und Teile, deren Konturen sich berühren, zählen als Überlappung.
Ist die Schnittfuge im Teileabstand enthalten?
Nein. Der Abstand wird zwischen den gezeichneten Konturen gemessen. Mit Schnittfugenkorrektur ist der Steg zwischen zwei Teilen um zwei Schnittfugenbreiten schmaler als der Teileabstand.
Warum entspricht der kleinste Teileabstand genau meinem eingestellten Wert?
Weil beim Nesting die Teile zusammengeschoben werden, bis sie genau einen Teileabstand von ihren Nachbarn entfernt liegen. Ein kleinster Abstand, der dem geforderten Wert entspricht, ist das Kennzeichen eines dichten Nests.
Ändert ein größerer Abstand die Schneidzeit?
Schnittlänge und Zahl der Einstiche bleiben gleich, ganz gleich, wie groß der Abstand ist. Nur der Eilgang zwischen den Teilen ändert sich, und der macht im Plasma-Beispiel mit Standardwerten 0,5 von 30,8 Minuten aus. In der Kalkulation zeigt sich der Teileabstand deshalb vor allem in der Materialzeile, nicht in der Maschinenzeit zum Stundensatz.
Gilt der Randabstand für alle vier Seiten?
Ja, ein Wert für alle vier. Braucht eine Seite mehr, etwa dort, wo Spannpratzen die Tafel halten, tragen Sie diesen Wert ein.
Prüfen Sie es an einem echten Nest
Öffnen Sie das Plasma-Beispiel und lesen Sie das Feld „Prüfung“, oder nesten Sie einen Auftrag, für den Sie kürzlich ein Angebot geschrieben haben, mit dem Abstand, den Sie heute fahren.