Rechner
Schneidzeit beim Laserschneiden berechnen
Tragen Sie Schnittlänge, Zahl der Einstiche und die Werte Ihrer Maschine ein. Der Rechner addiert Schneiden, Einstiche, Konturzuschläge und Eilgang und zeigt jeden Anteil neben der Gesamtzeit. So sehen Sie, wohin die Minuten gehen.
Das funktioniert für ein einzelnes Teil, eine Tafel oder einen ganzen Auftrag, solange sich alle Eingaben auf dasselbe beziehen.
Die Vorgaben sind typisch für das Verfahren, nicht für Ihre Maschine. Schnittlänge und Einstiche kommen aus Ihren Zeichnungen, wenn Sie einen Auftrag nesten.
Was Sie eintragen
| Feld | Einheit | Was Sie eintragen |
|---|---|---|
| Verfahren | Laser, Plasma, Wasserstrahl oder CNC-Fräse. Danach richten sich die Standardwerte. | |
| Werkstoff und Blechstärke | mm | Vorschub und Einstichzeit hängen von beidem ab. |
| Schnittlänge | m | Die Länge aller Konturen, die geschnitten werden: Außenkonturen und Löcher. |
| Einstiche | Anzahl | Meist einer je geschlossene Kontur: einer für die Außenkontur und einer je Loch. |
| Vorschub | m/min | Die Schneidgeschwindigkeit für diesen Werkstoff und diese Blechstärke, aus der Technologietabelle Ihrer Maschine. |
| Einstichzeit | s | Die Zeit für einen Einstich in dieser Blechstärke. |
| Zuschlag je Kontur | s | Die Zeit, die an jeder Kontur anfällt: Der Schneidkopf hebt ab, fährt den Startpunkt an und schwingt ein, die Achsen beschleunigen und bremsen. |
| Eilgang | m und m/min | Der Verfahrweg ohne Schnitt zwischen den Konturen und die Eilganggeschwindigkeit. |
Vorschub, Einstichzeit, Zuschlag je Kontur und Eilganggeschwindigkeit sind mit Standardwerten für Verfahren, Werkstoff und Blechstärke vorbelegt und als Standard gekennzeichnet, bis Sie sie ändern. Die Standardwerte sind ein Ausgangspunkt. Für die Kalkulation eines Angebots rechnen Sie mit den Werten aus der Technologietabelle Ihrer Maschine.
So berechnen Sie die Schneidzeit
Schneidzeit = Schnittlänge ÷ Vorschub
            + Einstiche × Einstichzeit
            + Einstiche × Zuschlag je Kontur
            + Verfahrweg im Eilgang ÷ Eilganggeschwindigkeit
- Schneiden ist der einzige Anteil, der mit den geschnittenen Metern wächst.
- Einstiche und Zuschlag je Kontur wachsen mit der Zahl der Konturen, nicht mit ihrer Länge. Ein Loch mit 10 mm Durchmesser kostet denselben Einstich und dasselbe Anfahren wie eine Außenkontur von 2 m.
- Der Eilgang hängt davon ab, wo die Teile auf der Tafel liegen. Von den vier Anteilen ist er der, den das Nest verändert: Schnittlänge und Zahl der Einstiche sind bei jedem Nest dieselben.
Achten Sie auf die Einheiten. Meter geteilt durch Meter pro Minute ergibt Minuten. Einstichzeit und Zuschlag stehen in Sekunden; teilen Sie beide durch 60, bevor Sie addieren.
Länge durch Vorschub: warum das nicht aufgeht
Maschinenberichte echter Laseraufträge zeigen, warum. Die Tafeln eines Auftrags unterscheiden sich je Meter um bis zu Faktor zwei, und die Tafel mit den übrigen Kleinteilen ist die langsame: kurze Konturen, viele Einstiche, und an jeder Kontur beschleunigt und bremst der Schneidkopf. Ein einziger Wert in Metern pro Minute, am ganzen Auftrag ermittelt, liegt dann bei den Tafeln mit großen Teilen zu hoch und bei der Kleinteil-Tafel zu niedrig.
- Ein einziger Wert liegt in beide Richtungen daneben. In den Berichten, die wir kennen, liegen Tafeln mit großen Teilen bis zu einem Drittel zu hoch, die Kleinteil-Tafel bis zu einem Drittel zu niedrig. Bei einem Auftrag nur aus Kleinteilen fehlt im Angebot rund ein Drittel der Maschinenzeit.
- Bei Kleinteilen wird es teuer. Stammt Ihr Wert in Metern pro Minute von großen Teilen, liegt er bei kleinen um bis zu Faktor 2 daneben.
- Die Maschinenzeit wiegt schwerer als Unterschiede im Nest. Anderthalb Stunden Maschinenzeit sind bei 100–150 € Stundensatz 150–225 €. Ein dichteres Nest desselben Auftrags spart ein paar Euro Material. 3 % Fehler in der Schneidzeit wiegen die gesamte Ersparnis auf. Eine bessere Materialausnutzung lohnt sich weiterhin, aber ob das Angebot stimmt, entscheidet die Position Schneiden.
Rechenbeispiel: zwei Tafeln mit gleicher Schnittlänge
Beide Tafeln sind aus 3 mm Stahl und haben je 54 m Schnittlänge. Auf Tafel A liegen wenige große Teile, auf Tafel B viele kleine. Die Werte dienen nur der Veranschaulichung und stammen nicht aus der Technologietabelle einer Maschine.
| Tafel A, große Teile | Tafel B, Kleinteile | |
|---|---|---|
| Schnittlänge | 54 m | 54 m |
| Einstiche | 60 | 360 |
| Vorschub | 9 m/min | 9 m/min |
| Einstichzeit | 0,5 s | 0,5 s |
| Zuschlag je Kontur | 0,3 s | 0,3 s |
| Eilgang | 24 m bei 60 m/min | 60 m bei 60 m/min |
| Schneiden | 54 ÷ 9 = 6,0 min | 54 ÷ 9 = 6,0 min |
| Einstiche | 60 × 0,5 s = 0,5 min | 360 × 0,5 s = 3,0 min |
| Zuschlag je Kontur | 60 × 0,3 s = 0,3 min | 360 × 0,3 s = 1,8 min |
| Eilgang | 24 ÷ 60 = 0,4 min | 60 ÷ 60 = 1,0 min |
| Schneidzeit | 7,2 min | 11,8 min |
| Minuten je Meter | 0,133 | 0,219 |
- Schnittlänge durch Vorschub ergibt für beide Tafeln 6,0 Minuten. Tafel A braucht 7,2. Tafel B braucht 11,8, fast das Doppelte der 6,0.
- Auf Tafel B entfallen 4,8 der 11,8 Minuten auf Einstiche und Konturzuschläge, nicht auf das Schneiden.
- Bei einem Stundensatz von 120 €, hier nur als Beispiel, kostet das Schneiden von Tafel B 23,60 €. Nach Schnittlänge durch Vorschub kalkuliert, ginge die Tafel mit 12,00 € ins Angebot.
Was der Rechner nicht abbildet
- Schneidreihenfolge, Anschnitte und gemeinsame Schnittkanten. Das legt Ihr CAM fest oder die Schneidwege von Nest&Quote (ohne gemeinsame Schnittkanten), und es verändert Verfahrwege, Zahl der Einstiche und Schnittlänge.
- Einen Vorschub, der sich mit der Konturgröße ändert. Kleine Löcher und enge Ecken laufen langsamer als der Vorschub aus der Tabelle. Der Zuschlag je Kontur fängt einen Teil davon auf; an ihm drehen Sie, wenn Ihre Kleinteilaufträge länger laufen als gerechnet.
- Be- und Entladen und die Zeit des Bedieners. Programme vorbereiten und Erstteile prüfen gehört nicht zur Maschinenzeit. Wiederholte Belegungen sparen einen Teil davon: Ein Auftrag mit acht Tafeln braucht mitunter nur fünf Programme, wenn eine Belegung mehrmals läuft.
Schnittlänge und Einstiche direkt aus der Zeichnung
Schnittlänge und Zahl der Einstiche sind die beiden Eingaben, die sich nach Augenmaß schwer schätzen lassen. Nesten Sie Ihre DXF-Zeichnungen in Nest&Quote: Das Ergebnis zeigt beide Werte für den Auftrag, gemessen an den Teilen.
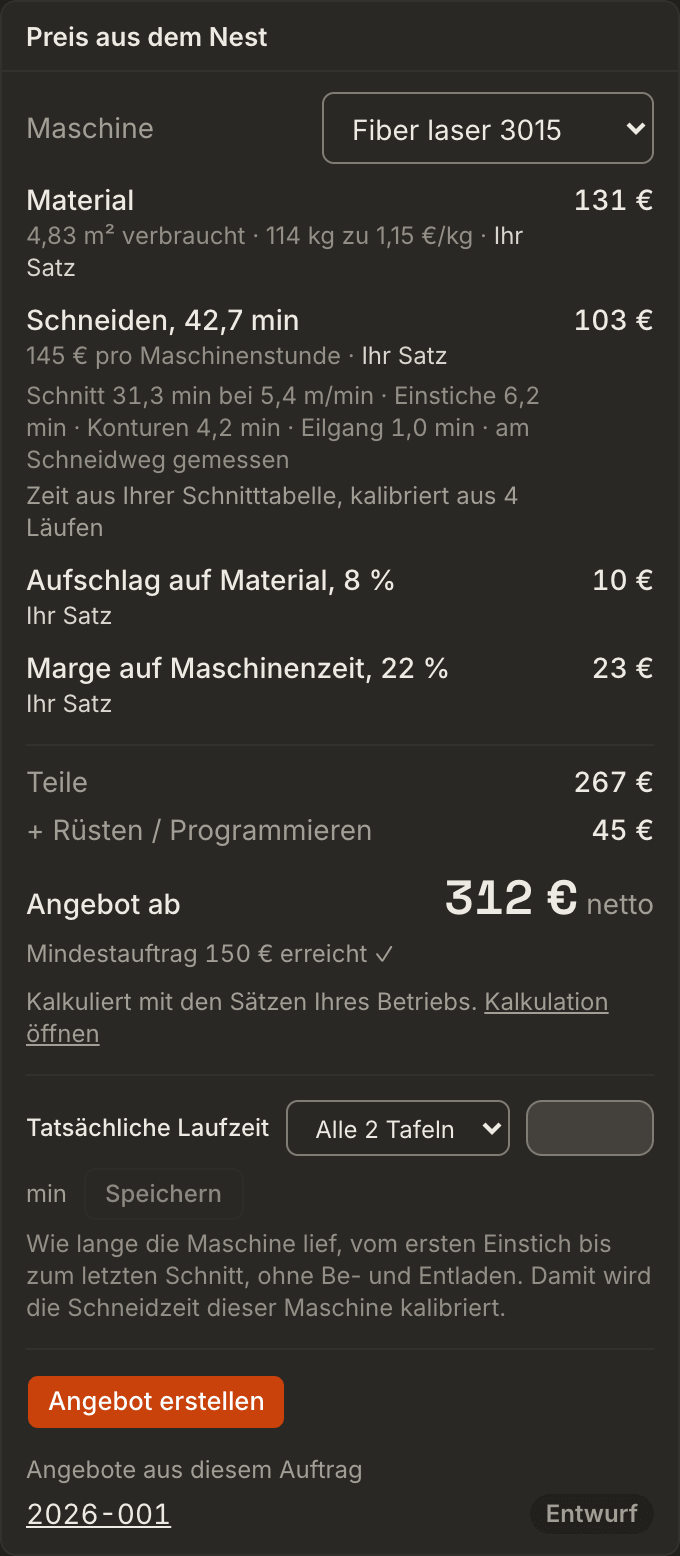
Der Bereich „Preis aus dem Nest“ daneben rechnet daraus eine Schneidzeit, aufgeteilt wie in diesem Rechner: Schneiden, Einstiche, Konturzuschläge und Eilgang, den Eilgang gemessen entlang des Schneidwegs des Nests. Ohne Konto rechnet er mit Standardwerten. Mit einem Konto stellen Sie eigene Stundensätze und für jede Maschine eigene Vorschübe und Einstichzeiten ein und kalibrieren ihre Schneidzeit aus echten Laufzeiten (TruTops-Pakete oder eingetragene Zeiten). Ohne Konto übernehmen Sie Schnittlänge und Einstiche in diesen Rechner und rechnen mit Ihren eigenen Werten.
Häufige Fragen
Wie berechne ich die Schneidzeit beim Laserschneiden?
Teilen Sie die Schnittlänge durch den Vorschub. Addieren Sie die Zahl der Einstiche mal Einstichzeit und einen kleinen Zuschlag je Kontur. Dazu kommt der Verfahrweg im Eilgang, geteilt durch die Eilganggeschwindigkeit. Der Rechner auf dieser Seite übernimmt die Rechnung und zeigt jeden Anteil.
Warum ist meine Schätzung bei Kleinteilen zu niedrig?
Kleinteile haben viele Konturen auf wenige Meter. Jede Kontur kostet einen Einstich und ein Anfahren, egal wie lang sie ist, und auf einer kurzen Kontur verbringt der Schneidkopf einen großen Teil der Zeit mit Beschleunigen und Bremsen statt mit Schneiden bei vollem Vorschub. Im realen Auftrag oben brauchte die Tafel mit den Kleinteilen je Meter bis zu doppelt so lange wie die anderen.
Wie zähle ich die Einstiche?
Meist einer je geschlossene Kontur; ein Teil mit sechs Löchern braucht also sieben Einstiche. So zählt auch Nest&Quote. Schneidet Ihr CAM gemeinsame Kanten nur einmal (Common-Line-Schneiden) oder mehrere Teile in einem Zug, sind es in Wirklichkeit weniger.
Wo finde ich Vorschub und Einstichzeit für meine Maschine?
In den Technologietabellen (Schneidtabellen) Ihrer Maschine, für Werkstoff, Blechstärke und Schneidgas. Zur Kontrolle: Die Software vieler Maschinen schreibt einen Jobbericht mit Zeit und Schnittlänge je Programm. Teilen Sie die Zeit durch die Länge, und Sie haben die Minuten je Meter Ihrer Maschine auf dieser Tafel, Einstiche inklusive. Vergleichen Sie das mit den Minuten je Meter, die der Rechner für dieselbe Tafel zeigt. Mit einem Konto laden Sie solche Berichte (TruTops-Fertigungspakete) auf der Seite Kalkulation hoch oder tragen echte Laufzeiten ein, und Nest&Quote kalibriert daraus Vorschub, Einstichzeit und Zuschlag je Kontur für Ihre Maschine.
Funktioniert das auch für Plasma, Wasserstrahl oder CNC-Fräse?
Ja. Die Formel ist für jedes Verfahren dieselbe. Wählen Sie das Verfahren, dann ändern sich die Standardwerte; Ihre eigenen Werte tragen Sie aus den Tabellen Ihrer Maschine ein.
Wie wird aus der Schneidzeit ein Preis?
Teilen Sie die Minuten durch 60 und multiplizieren Sie mit dem Stundensatz der Maschine. Dazu kommen Material, weitere Arbeitsgänge und Ihre Marge. Wie Nest&Quote jede Position aus dem Nest bildet: Kalkulation.
Gegenprobe mit einem Auftrag, den Sie schon geschnitten haben
Nesten Sie die Zeichnungen eines Auftrags, dessen Maschinenzeit Sie kennen. Vergleichen Sie Schnittlänge, Einstiche und Schneidzeit mit dem, was Ihre Maschine gemeldet hat.