Für Ihr Verfahren
Nesting fürs Plasmaschneiden: Abstände geprüft, Einstiche gezählt
Für Betriebe, die Baustahl, Edelstahl und Aluminium auf der Plasmaanlage schneiden. Sie legen die DXF-Zeichnungen ab, Nest&Quote nestet den Auftrag auf jedem Tafelformat, das Sie am Lager haben, prüft den Teileabstand auf jeder Tafel und kalkuliert den Auftrag direkt aus dem Nest, die Einstiche eingerechnet.
Plasma-Beispiel ansehen Plasmaauftrag nesten
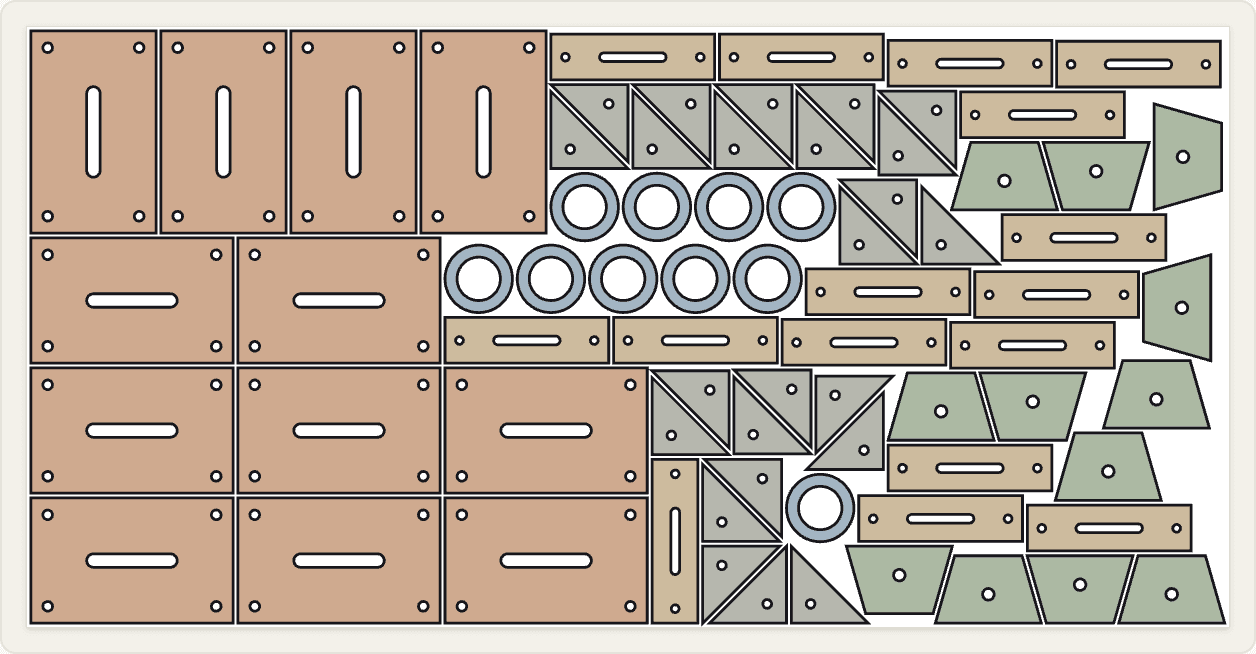
Beispiel: 80 Teile aus S235 in 6 mm, 10 mm Teile- und Randabstand, zwei Tafelformate durchgerechnet.
Was beim Plasmaschneiden anders ist
Mehr Abstand zwischen den Teilen, für jeden Auftrag einstellbar
Beim Plasmaschneiden ist die Schnittfuge breiter als beim Laserschneiden, und die Wärmeeinflusszone reicht weiter ins Blech. Die Teile brauchen deshalb mehr Abstand zueinander und zum Tafelrand. Nest&Quote schlägt einen Teileabstand passend zu Werkstoff und Blechstärke vor; je dicker das Blech, desto größer der Vorschlag. Der Randabstand ist mit einem Standardwert vorbelegt. Das Verfahren fließt in den Vorschlag nicht ein: Ein Laserauftrag im selben Werkstoff bekommt denselben Wert. Beides sind nur Vorschläge: Sie tragen ein, was Ihr Brenner und Ihr Schneidtisch brauchen, für jeden Auftrag neu.
Gemessen wird der Abstand zwischen den Konturen, so wie sie gezeichnet sind. Die Schnittfugenkorrektur bleibt in Ihrem CAM. Der Teileabstand muss also die Schnittfuge abdecken und dazu den Steg, der zwischen den Teilen stehen bleiben soll.
Danach wird jede Tafel gegen Ihre Werte geprüft: Überlappungen, Teileabstand, Randabstand und Teile außerhalb der Tafel. Der kleinste gemessene Teileabstand und der kleinste Randabstand der Tafel stehen jeweils neben dem geforderten Wert. Im Beispiel stehen dort 10,00 mm und 10,00 mm, gefordert sind jeweils 10,00 mm.
Einstiche summieren sich
Beim Plasmaschneiden heißt jeder Einstich: Der Brenner hält an, sticht ins Blech ein und setzt neu an. Außerdem kostet jeder Einstich Standzeit an Düse und Elektrode. Ein Teil mit sechs Löchern braucht sieben Einstiche, einen für die Außenkontur und einen für jedes Loch.
Nach dieser Regel zählt Nest&Quote die Einstiche des ganzen Auftrags. Die 80 Teile im Beispiel brauchen 240 Einstiche bei 79,3 m Schnittlänge. Viele Betriebe kalkulieren Plasmaschnitte nach Metern Schnittlänge und zusätzlich pro Einstich; das Ergebnis liefert Ihnen für jeden Auftrag beide Zahlen.
Die Schneidzeit ergibt sich aus demselben Nest: die Schnittlänge bei einer Schneidgeschwindigkeit passend zur Blechstärke, eine Zeit pro Einstich, die mit der Blechstärke wächst, eine kurze Zeit pro Kontur und der Eilgang zwischen den Teilen. Das Feld „Preis aus dem Nest“ weist jeden Anteil einzeln aus. Im Beispiel, mit Standardwerten: 22,6 min Schnitt bei 3,5 m/min, 4,4 min Einstiche, 3,2 min Konturanfänge und 0,5 min Eilgang. Von 30,8 Minuten entfallen damit 7,6 auf Einstiche und Konturanfänge, nicht auf das Schneiden selbst.
Im Beispiel sind Geschwindigkeiten und Einstichzeiten Standardwerte, typisch für Plasma, und als solche gekennzeichnet. Mit einem Konto hat jede Maschine ihre eigene Schnitttabelle und lässt sich aus ihren echten Laufzeiten kalibrieren, und der Eilgang wird entlang des Schneidwegs des Nests gemessen.
Dickerer Baustahl, kalkuliert nach Gewicht
Das Material wird aus dem Materialverbrauch des Nests kalkuliert, in m² und in kg. Bei dickerem Blech kommt schnell Gewicht zusammen: Die 3,33 m² S235 in 6 mm aus dem Beispiel wiegen 157 kg. Standard-Schneidgeschwindigkeiten für Plasma gibt es für Baustahl, Edelstahl und Aluminium, jeweils nach Blechstärke. Fehlt für einen Werkstoff ein Standardwert, weist das Feld „Preis aus dem Nest“ darauf hin, statt zu raten.
Jedes Lagerformat durchgerechnet
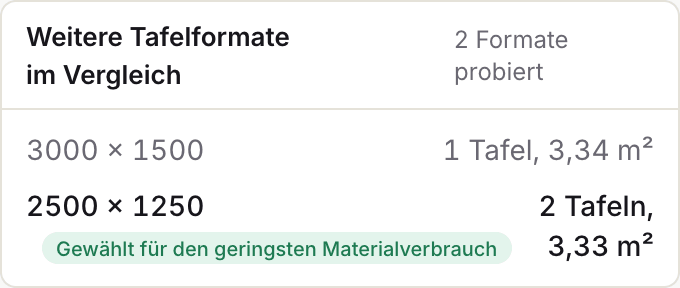
Tragen Sie die Tafelformate ein, die Sie am Lager haben: Nest&Quote nestet, also verschachtelt, den Auftrag auf jedem davon. Behalten wird das Format mit dem geringsten Materialverbrauch; die anderen stehen mit Tafelanzahl und Materialverbrauch daneben, damit Sie sehen, warum dieses Format gewählt wurde.
Die Formate geben Sie in Millimetern ein. Übliche metrische Formate sind das Mittelformat 1250 × 2500 mm, das Großformat 1500 × 3000 mm und 2000 × 4000 mm. Zollformate gehen genauso: 4 × 8 ft sind 1219 × 2438 mm, 5 × 10 ft sind 1524 × 3048 mm.
Das Beispiel wurde auf zwei Formaten genestet:
| Tafelformat | Tafeln | Materialverbrauch |
|---|---|---|
| 1250 × 2500 mm | 2 | 3,33 m², gewählt |
| 1500 × 3000 mm | 1 | 3,34 m² |
Der Unterschied beträgt 0,02 m², und die Liste weist ihn aus. Schneiden Sie lieber eine größere Tafel, nehmen Sie 1250 × 2500 aus der Liste und nesten Sie neu. Vom verbrauchten Material wurden 76,5 % zu Teilen; diese Materialausnutzung steht im Ergebnis jedes Auftrags.
Das Restblech kommt zurück ins Lager
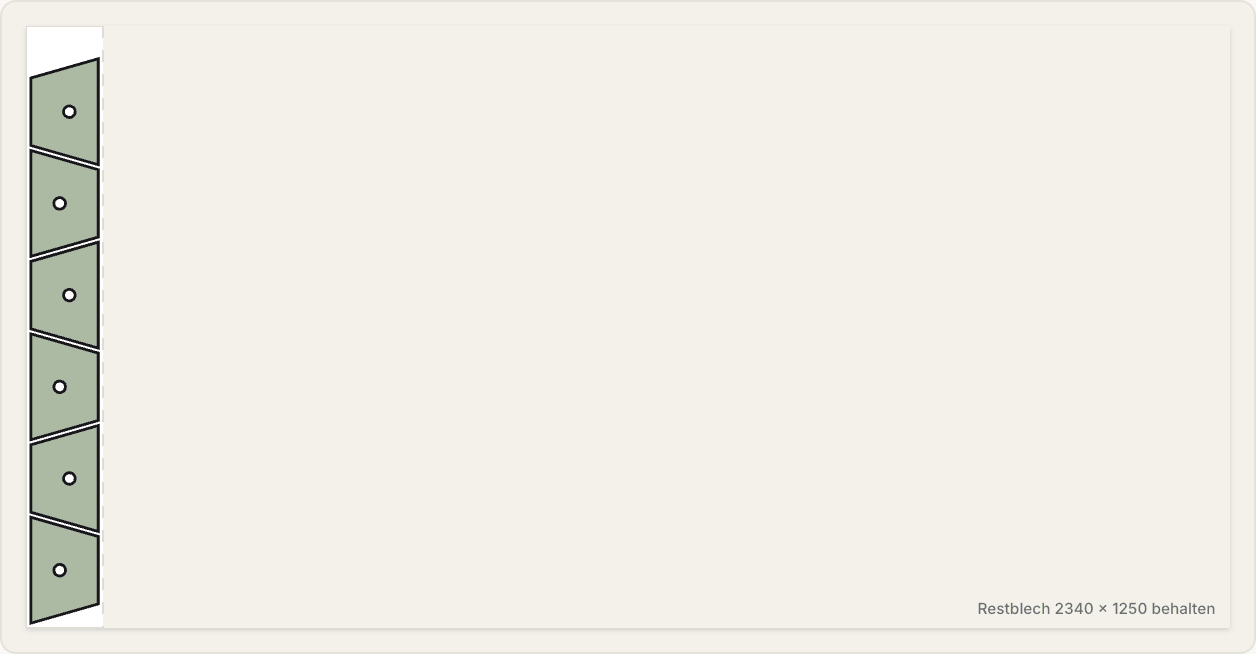
Auf der letzten Tafel zeigt das Nest, wo der Schnitt endet, und zeichnet den verbleibenden Streifen mit seinen Maßen ein. Im Beispiel ist das ein Restblech von 618 × 1500 mm. Der Materialverbrauch wird nur bis zum Ende des Nests gezählt. Die Materialzeile berechnet dem Auftrag also das Blech, das er verbraucht, nicht die ganze letzte Tafel.
Eine Restblechverwaltung hat Nest&Quote nicht. Die Maße stehen auf der Tafel, damit Sie das Reststück kennzeichnen und zurücklegen können.
Vom Nest in SheetCAM
Die Tafeln verlassen Nest&Quote als Ausdruck: Mit „Tafeln drucken“ kommt jede Tafel des Auftrags auf eine eigene Seite, mit dem Nest auf der ganzen Tafel und dem markierten Restblech, für die Werkstatt und die Auftragsmappe.
Jede Tafel lässt sich außerdem als genestetes DXF herunterladen, in Millimetern, das Sie in Ihrem gewohnten CAM öffnen, etwa in SheetCAM, in Fusion oder in der Software, die zu Ihrer Anlage gehört. Dort legen Sie wie bei jeder Zeichnung Anfahrfahnen, Schneidreihenfolge, Schnittfugenkorrektur und den Postprozessor für Ihre Steuerung fest. Jedes Teil liegt auf einem eigenen Layer, benannt nach seiner Teilenummer, getrennt von Tafelumriss und Beschriftungen, und runde Löcher werden als echte Kreise geschrieben, nicht als viele kurze Linien. In SheetCAM legen Sie Ihre Schneidoperation dann auf die Teile-Layer und lassen die übrigen weg.
Ein DXF mit allen Tafeln des Auftrags gibt es ebenfalls.
Für eine Steuerung, die G-Code allgemein (M3/M5), EIA RS-274D (M07/M08) oder die QtPlasmaC-Syntax liest, oder eine, bei der das Programm Z mit Antasten (G31) an jedem Einstich fährt, schreibt Nest&Quote das Programm auch selbst, aus seinen eigenen Schneidwegen: Schnittfugenkorrektur, Einstiche und Anfahrfahnen im Abfall, Löcher zuerst. Kleine Löcher können einen reduzierten Vorschub und einen Nachlauf mit ausgeschaltetem Lichtbogen bekommen. Einstechhöhe, Schneidhöhe und THC-Codes stellen Sie je Maschine ein, bis dahin sind sie als Standardwerte gekennzeichnet, und jedes Programm ist für einen Trockenlauf markiert, bis ein Betrieb die Steuerung bestätigt hat. Mehr dazu unter Export.
Plasmaschneiden kalkulieren: die Kosten aus dem Nest
Die Kalkulation kommt aus demselben Nest, Zeile für Zeile:
- Material: der Materialverbrauch in m² und kg, zu einem Preis pro kg
- Schneiden: die Maschinenzeit, aufgeteilt in Schnitt, Einstiche, Konturanfänge und Eilgang, zum Stundensatz
- Aufschläge: einer auf das Material, einer auf die Maschinenzeit
Ohne Konto stellen Sie im Feld „Preis aus dem Nest“ das Verfahren auf Plasma, dann rechnet es mit Standardsätzen, typisch für Plasma, und kennzeichnet sie als solche. Mit einem Konto wird der Auftrag mit Ihrer Plasmaanlage kalkuliert, mit ihrem Stundensatz und ihren Vorschüben, und „Angebot erstellen“ macht aus diesen Zeilen ein Angebot für Ihren Kunden.
Wie jede Zeile berechnet wird: Kalkulation.
Häufige Fragen
Ersetzt Nest&Quote SheetCAM oder meinen Postprozessor?
Für die meisten Anlagen noch nicht. Nest&Quote nestet den Auftrag, prüft jede Tafel und kalkuliert ihn, und es schreibt Programme für Steuerungen mit G-Code allgemein, EIA und QtPlasmaC-Syntax und für Antasten mit Z im Programm, für einen Trockenlauf markiert. Für alles andere entsteht das Programm weiter in SheetCAM oder dem CAM, mit dem Sie bereits arbeiten, aus dem Ausdruck und dem genesteten DXF pro Tafel.
Welchen Teileabstand brauche ich beim Plasmaschneiden?
Das hängt von Brenner, Stromstärke und Blechstärke ab und davon, wie die Teile vom Schneidrost kommen. Nest&Quote schlägt einen Teileabstand passend zu Werkstoff und Blechstärke vor; braucht Ihre Maschine mehr, ändern Sie den Wert. Das Beispiel arbeitet mit 10 mm bei 6 mm Baustahl. Wie Teile- und Randabstand das Nest bestimmen: Teileabstand und Randabstand.
Geht das mit 4 × 8 ft und mit Zeichnungen in Zoll?
Ja. 4 × 8 ft tragen Sie als 1219 × 2438 mm ein, 5 × 10 ft als 1524 × 3048 mm. Eine DXF-Datei mit der Einheit Zoll wird in Millimeter umgerechnet, eine Datei ohne Einheit wird in Millimetern gelesen. Stellen Sie die Einheit also im DXF-Export Ihres CAD ein, und speichern Sie Zoll-Zeichnungen nicht als R12, denn R12 kann keine Einheit speichern.
Kann ich einen Preis pro Einstich ansetzen?
Heute nicht als eigene Zeile. Das Ergebnis zeigt die Anzahl der Einstiche und die Schnittlänge des Auftrags, und die Kalkulation rechnet die Einstiche als Maschinenzeit zum Stundensatz. Verschleißteile werden nicht gesondert kalkuliert.
Verwaltet Nest&Quote meine Restbleche?
Nein. Das Restblech auf der letzten Tafel jedes Auftrags wird angezeigt und bemaßt, und es wird dem Auftrag nicht berechnet. Eine Liste der Reststücke in Ihrem Lager führt Nest&Quote nicht.
Nehmen Sie einen Plasmaauftrag von letzter Woche
Nesten Sie ihn hier und vergleichen Sie Tafeln, Materialverbrauch und Anzahl der Einstiche mit dem, was Sie angeboten haben.