Für Ihr Verfahren
Laserteile nesten, jede Tafel prüfen, aus dem Nest kalkulieren
Wer als Lohnschneider lasert, schneidet meist dünne bis mittlere Blechstärken: viele Teile pro Auftrag, viele davon klein, und das Angebot muss raus, bevor der Auftrag programmiert ist. Nest&Quote ist Nesting- und Kalkulationssoftware für genau diese Arbeit. Sie legen die DXF-Zeichnungen ab, Nest&Quote nestet sie auf jedem Tafelformat, das Sie am Lager haben, prüft jede Tafel und kalkuliert den Auftrag aus genau diesem Nest. Im Browser, auf Deutsch und Englisch.
Laser-Nest ansehen Auftrag nesten
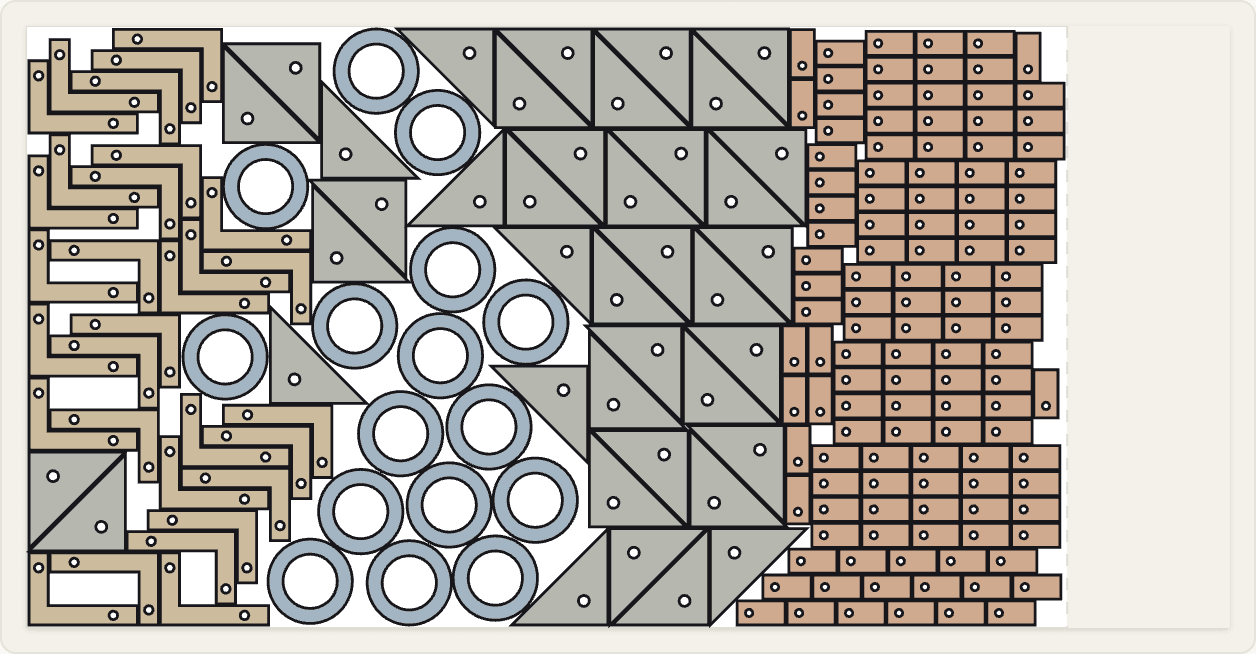
Beispiel in der Demo: 206 Teile aus 1,5 mm Edelstahl (1.4301), zwei Tafelformate durchgerechnet, eine Tafel belegt.
Warum Kleinteile die Schneidzeit treiben
Schnittlänge geteilt durch Vorschub – bei großen Zuschnitten kommt das ungefähr hin. Bei einer Tafel voller Laschen, Scheiben und Halter nicht. Jede Kontur beginnt mit einem Einstich, und auf kurzen Konturen ist der Schneidkopf einen großen Teil der Zeit mit Beschleunigen und Abbremsen beschäftigt, statt mit vollem Vorschub zu schneiden.
Wie viel das ausmacht, zeigen Maschinenberichte echter Aufträge: Die Tafel, auf der am Ende die kleinen Teile liegen, kann je Meter doppelt so lange laufen wie die anderen. Bei Kleinteilen kann ein einzelner Wert in Metern pro Minute also bis zum Faktor zwei danebenliegen.
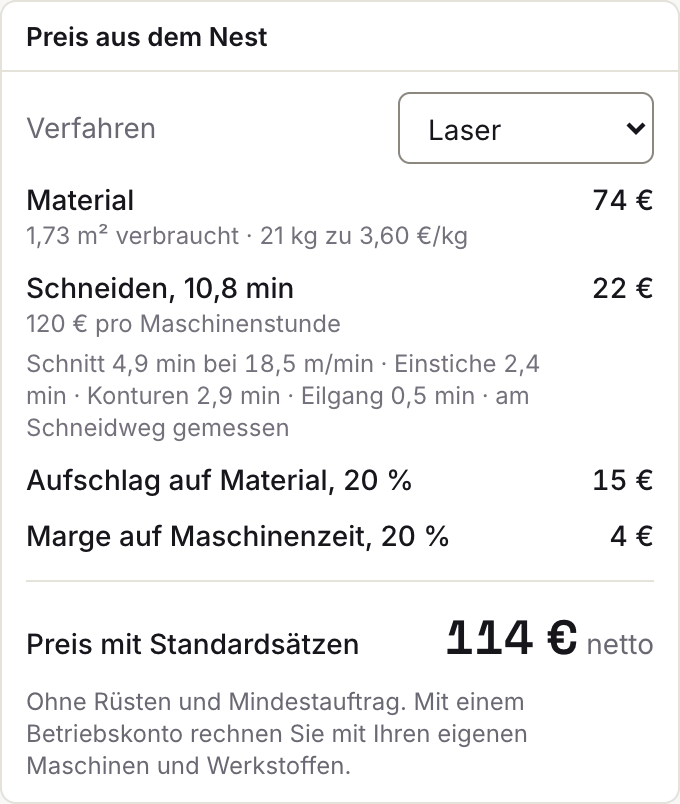
Deshalb rechnet Nest&Quote die Schneidzeit nicht nur aus den Metern. Im Bereich „Preis aus dem Nest“ stehen vier Anteile:
- Schnitt: die Schnittlänge bei einem Vorschub für Werkstoff und Blechstärke
- Einstiche: die Anzahl der Einstiche mal eine Einstichzeit, die mit der Blechstärke steigt
- Konturen: eine Zeit je Kontur – hier summiert sich eine Tafel voller Kleinteile
- Eilgang: die Wege zwischen den Teilen, gemessen entlang des Schneidwegs des Nests oder, wo ein Nest keinen hat, geschätzt aus der Lage der Teile
Im Demo-Beispiel „Edelstahllaschen“ entfällt rund die Hälfte der Zeit in der Zeile „Schneiden“ auf Einstiche und Konturen. In der Demo sind Vorschübe und Zeiten Standardwerte und als solche gekennzeichnet. Mit einem Konto hat jede Maschine ihre eigene Schnitttabelle und lässt sich aus ihren echten Laufzeiten kalibrieren (TruTops-Fertigungspakete oder eingetragene Zeiten), und das Feld sagt, woher die Zeit stammt.
Warum Schnittlänge ÷ Vorschub allein nicht reicht, rechnet der Schneidzeit-Rechner Schritt für Schritt vor.
Teileabstand: Ihr Wert, auf jeder Tafel geprüft
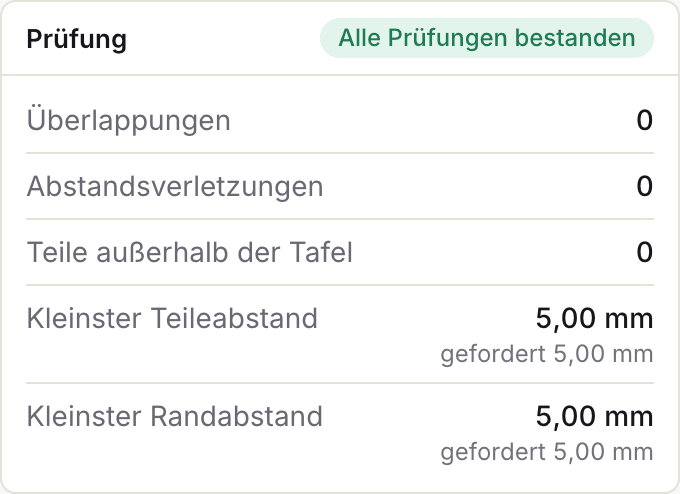
Bei vielen kleinen Teilen macht der Teileabstand einen größeren Anteil der Tafel aus als bei wenigen großen. Nest&Quote schlägt den Teileabstand passend zu Werkstoff und Blechstärke vor und setzt den Randabstand auf einen Standardwert. Ihre Maschine kennen beide Werte nicht, sie sind Ausgangswerte: Fahren Sie auf Ihrem Laser engere oder größere Abstände, tragen Sie Ihre Werte im Auftrag ein.
Danach wird jede Tafel gegen Ihre Werte geprüft: Überlappungen, Teileabstand, Randabstand und Teile außerhalb der Tafel. Der kleinste Teileabstand und der kleinste Randabstand auf der Tafel stehen neben den Werten, die Sie eingetragen haben. „Geprüft“ ist damit eine Zahl, die Sie nachlesen können.
Teile, die anschließend auf die Abkantpresse gehen, markieren Sie als Biegeteil. Sie werden nur um 180° oder gar nicht gedreht, damit die Walzrichtung so bleibt, wie Sie sie gezeichnet haben.
Was jede Prüfung misst und wie der Abstand von Verfahren und Blechstärke abhängt, erklärt der Ratgeber Teileabstand und Randabstand.
Wenn Ihre Maschinensoftware schon nestet
Viele Laserbetriebe nesten in der Software, die mit der Maschine geliefert wurde. Das Laserprogramm erstellen Sie dort weiter: Nest&Quote schreibt Programme nur für GRBL-Laser und Steuerungen, die G-Code allgemein oder EIA lesen. Nest&Quote übernimmt, was vor und neben dem Programm anfällt:
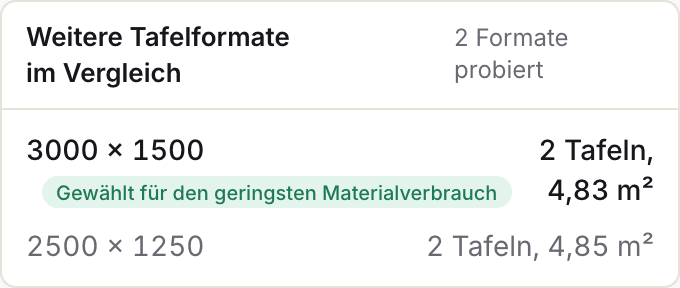
- Das passende Tafelformat. Tragen Sie Ihre Lagerformate ein, und der Auftrag wird auf jedem davon genestet. Behalten wird das Format mit dem geringsten Materialverbrauch. Die anderen stehen mit Tafelanzahl und m² daneben, damit Sie die Wahl nachvollziehen können.
- Eine Prüfung mit Zahlen. Jede Tafel zeigt ihren kleinsten Teileabstand und Randabstand neben Ihren Werten, dazu jede Überlappung und jedes Teil außerhalb der Tafel.
- Kalkulation aus einem echten Nest. Materialverbrauch, Schnittlänge und Einstiche stammen aus demselben Nest wie die Tafeln. So kalkulieren Sie den Auftrag auf einem echten Nest, bevor er an den Programmierplatz geht.
- Im Browser. Nest&Quote läuft im Browser, ohne Installation. Wer ein Angebot kalkuliert, blockiert nicht den Arbeitsplatz, an dem der Laser programmiert wird.
- Mehrere Maschinen. Das genestete DXF ist an keine Herstellersoftware gebunden: Es lässt sich in LightBurn, SheetCAM und Fusion importieren. Im Bereich „Preis aus dem Nest“ wechseln Sie zwischen Ihren Maschinen (ohne Konto zwischen Laser, Plasma, Wasserstrahl und Fräse), und dasselbe Nest wird mit Stundensatz und Vorschüben dieser Maschine kalkuliert.
Werkstoffe und Lagerformate
In der Werkstoffliste steht, was auf dem Laser üblich ist: S235 und S355, Edelstahl 1.4301 und 1.4404, Aluminium AlMg3 und Kupfer, dazu Sperrholz, MDF und Acryl. Für jeden Werkstoff sind die Dichte und Standard-Vorschübe für den Laser nach Stärke hinterlegt. Über die Dichte wird aus dem Materialverbrauch in m² das Gewicht in kg für die Kalkulation.
Die Tafelformate tragen Sie in Millimetern ein, zum Beispiel 1000 × 2000, 1250 × 2500 und 1500 × 3000, auf einer Großformatmaschine auch 2000 × 4000. Das Nesting, also die Verschachtelung der Teile, läuft auf jedem Format, das Sie eintragen. Jede Tafel zeigt ihre Belegung in %, und die letzte Tafel zeigt, wo der Schnitt endet und wie viel als Restblech bleibt.
Vom Nest an die Maschine
Exportieren Sie ein genestetes DXF pro Tafel oder ein DXF mit allen Tafeln, oder drucken Sie die Tafeln für die Werkstatt. Im CAM, mit dem Sie heute arbeiten, setzen Sie die Anfahrfahnen und erzeugen das Maschinenprogramm. Für einen GRBL-Laser schreibt Nest&Quote das Programm selbst aus seinen Schneidwegen, für einen Trockenlauf markiert; Programme für industrielle Lasersteuerungen bleiben bei der Software der Maschine. Mehr dazu unter Export.
Das Ergebnis zählt außerdem die Programme, also wie viele unterschiedliche Belegungen die Tafeln brauchen. Eine Belegung, die sich auf vier Tafeln wiederholt, wird einmal programmiert und einmal eingefahren. Diese Bedienerzeit steckt nicht in der Schneidzeit.
Laserteile aus dem Nest kalkulieren
Die Kalkulation besteht aus Zeilen. Jede Zeile zeigt die Menge aus dem Nest und den Satz, mit dem sie gerechnet wird:
- Material: der Materialverbrauch in m² und kg, zum Kilopreis
- Schneiden: die Schneidzeit von oben, zum Stundensatz der Maschine
- Aufschläge: einer auf das Material, einer auf die Maschinenzeit
Bei Aufträgen mit vielen Kleinteilen liegt eine Kalkulation meist bei der Schneidzeit daneben. Deshalb steht diese aufgeschlüsselt da und nicht als eine einzige Zahl.
Ohne Konto sind Stundensatz, Kilopreis und Aufschläge Standardwerte und als solche gekennzeichnet. Mit einem Konto legen Sie eigene fest, je Maschine und je Werkstoff, und erstellen aus diesen Zeilen ein Angebot für Ihren Kunden: eine Position je Teil mit ihren Arbeitsgängen, Staffelpreise und ein PDF auf Deutsch oder Englisch. Mehr dazu unter Angebote.
Häufige Fragen
Zu unserem Laser gehört schon eine Nesting-Software. Wozu dann Nest&Quote?
Um das Tafelformat zu wählen und den Auftrag aus einem echten Nest zu kalkulieren, bevor er programmiert wird. Nest&Quote nestet auf jedem Lagerformat und behält das mit dem geringsten Materialverbrauch. Es prüft jede Tafel, weist die Werte aus und kalkuliert aus demselben Nest. Das Maschinenprogramm erstellen Sie weiter in Ihrer Maschinensoftware: Nest&Quote schreibt Programme nur für Steuerungen mit G-Code allgemein, EIA und GRBL.
Erzeugt Nest&Quote das Programm für meinen Laser?
Nur für einen GRBL-Laser oder eine Steuerung, die G-Code allgemein liest, und dann für einen Trockenlauf markiert. Für andere Laser kommt jede Tafel als genestetes DXF heraus. Das öffnen Sie in Ihrem CAM, etwa LightBurn, SheetCAM oder Fusion, setzen die Anfahrfahnen und erzeugen das Maschinenprogramm.
Wie rechnet Nest&Quote bei vielen Kleinteilen?
In der Schneidzeit bekommt jeder Einstich und jede Kontur eine eigene Zeit, zusätzlich zur Schnittlänge. Eine Tafel voller Kleinteile wird also nicht gerechnet wie eine Tafel mit langen geraden Schnitten. Vorschübe und Einstichzeiten beginnen als Standardwerte, als solche gekennzeichnet, bis Sie die Ihrer Maschine eintragen; kalibriert aus echten Laufzeiten kommt die Schätzung näher an das, was Ihre Maschine braucht.
Welchen Teileabstand nehme ich bei dünnem Blech?
Den, den Ihre Maschine und Ihr Werkstoff brauchen. Nest&Quote schlägt einen Teileabstand passend zu Werkstoff und Blechstärke vor, dazu einen Standard-Randabstand. Tragen Sie Ihre eigenen Werte im Auftrag ein, und jede Tafel wird gegen diese Werte geprüft. Was jede Prüfung misst, steht im Ratgeber Teileabstand und Randabstand.
Kann ich mit eigenen Stundensätzen rechnen?
Ja, mit einem Konto: Ihre Maschinen mit Stundensätzen, Ihre Werkstoffe und Preise, Ihre Aufschläge und Arbeitsgänge, alles unter Kalkulation. Jeder Satz, den Sie nicht festlegen, ist ein Standardwert und als solcher gekennzeichnet. Frühere Angebote brauchen Sie für eine Kalkulation nicht.
Nehmen Sie einen Laserauftrag von letzter Woche
Nesten Sie ihn hier und vergleichen Sie Tafeln, Schneidzeit und Preis mit Ihrem Angebot. Oder sehen Sie sich zuerst das Laser-Beispiel an.